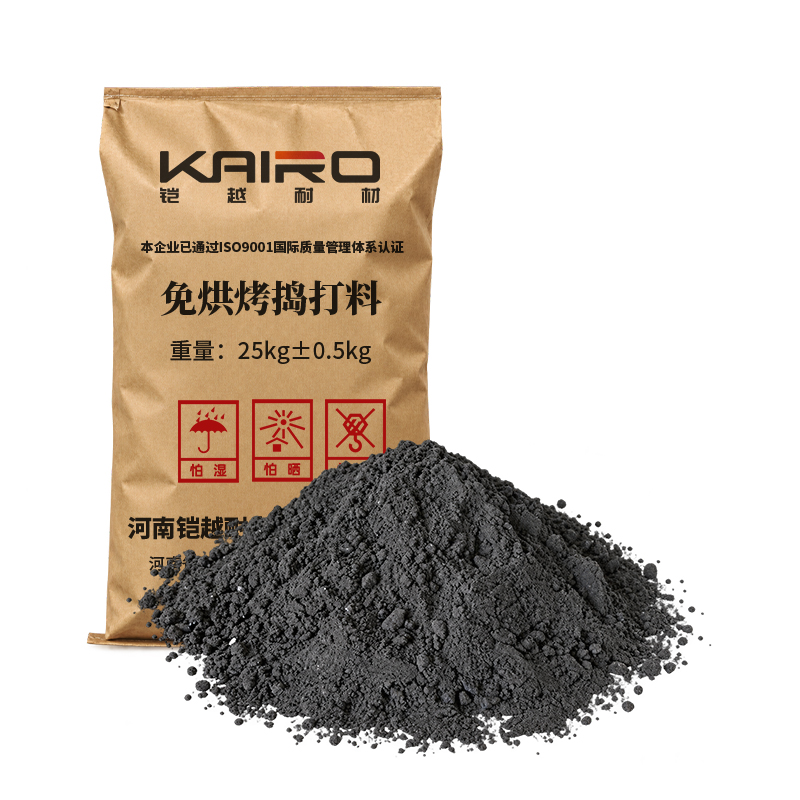
免烘烤捣打料
耐火捣打料是由所占比例很高的粒状和粉状料及所占比例很低的结合剂和其他组分配制而成的,甚至全部由粒、粉状组成,要经捣打的方式施工的散装料。捣打料是指用捣打(人工或机械)方法施工,并在高于常温的加热作用下硬化的不定型耐火材料。由具有一定级配的耐火骨料、粉料、结合剂、外加剂加水或其他液体经过混炼而成。
- ◆ 耐火极限高
- ◆ 高温荷软高
- ◆ 抗渣侵蚀强
- ◆ 热震稳定性
产品优势
免烘烤捣打料(Al₂O₃-SiC-C 质免烘烤铁沟捣打料)
一、理化指标(典型值)
项目 | MHK-1/通用型 | 高强型 | 高纯刚玉型 | 树脂结合标准型 |
|---|---|---|---|---|
w(Al₂O₃) %,≥ | 45~58 | 55~70 | 80 | 65.0(酚醛树脂结合典型要求) |
w(SiC) %,≥ | 10~25 | 10~15 | 15 | — |
w(SiC+C) %,≥ | — | — | — | 12 |
w(F.C) %,≥ | 2 | 2 | — | — |
体积密度 g/cm³,≥ | 2.35~2.50(110℃×24h) | 2.35~2.60 | 2.85 | 1450℃×3h 后 ≥2.2 |
耐压强度 MPa(110℃×24h),≥ | 15~35 | 25~30 | 35 | — |
耐压强度 MPa(1450℃×3h),≥ | 30~40 | 40~50 | 50 | 15.0 |
抗折强度 MPa(110℃×24h),≥ | 3~6.5 | 6.0~6.5 | 6.5 | — |
抗折强度 MPa(1450℃×3h),≥ | 4.5~7.5 | 7.0~7.5 | 7.5 | 4.0 |
加热永久线变化 %(1400~1450℃×3h) | ±0.4~±1.0 | ±0.5~±0.7 | ±0.5 | ±0.8 |
显气孔/填充孔隙率 % | ≤12(优化级配) | |||
热震保持率 | 1100℃ 热震 5 次后残余强度保持率 >70% | |||
结合方式 | 酚醛树脂/复合树脂结合 | |||
推荐配比窗口 | 酚醛树脂 4.5%~5.5%、SiC(骨料+粉)15%±1%、刚玉余量补足 | |||
施工厚度 | 沟底约 350 mm、沟边 150~250 mm,>250 mm 须分层夯实 | |||
储存期 | 阴凉干燥处 6 个月(夏季建议 ≤3 个月) | |||
通铁量 | 1.5~3.5 万吨(中小高炉,经修补可达 5 万吨以上);使用寿命 7~15 天 |
二、产品优势
免烘烤、即修即用(核心价值):采用树脂/复合结合剂,使用中无水分、不产生水蒸气,捣打施工完毕即可直接受铁出铁,省去传统捣打料 4~8 h 甚至更长的烘烤工序与烘烤设备,大幅缩短高炉炉前修沟时间与停炉检修周期,提高高炉作业率。
抗爆裂性好:无自由水引入,首铁 1450~1550℃ 剧烈热冲击下不爆裂、不开裂,残衬表面光滑无裂纹。
耐高温铁水与熔渣冲刷:致密化结构 + SiC 骨架,对高铁产量/低铁产量交替的间歇出铁工况适应性强,抵御铁流机械冲击与熔渣化学侵蚀,蚀损均匀。
耐磨与热震双高:SiC 硬度高、导热系数大,可快速均化表层温度梯度,是耐磨与热震兼顾的首选骨料;配合三级连续级配(3~1 mm、1~0.5 mm、≤0.074 mm)降低孔隙率,抗热震性优异。
抗氧化、不粘渣:加入防氧化剂与防粘渣复合添加剂,残碳形成连续碳网络,降低熔渣润湿角,渣铁不易粘附,清渣容易,减少清渣过程中的衬体损毁。
残碳少、不污染铁水:高性能酚醛树脂低温提供强度、中温(200~400℃)碳化形成残余碳网,残碳量适中,既保证性能又避免过量碳残留影响铁水质量。
施工便捷、劳动强度低:现场用风锤/打夯机直接夯实成型,与残衬结合性好,不需要支模与养护,显著降低工人劳动强度。
综合经济效益显著:节省烘烤能耗与设备投入,减少换垫/修补频次,降低耐材单耗(吨铁消耗可降至 0.3~0.4 kg)与炼铁生产成本。
三、应用领域
高炉出铁沟(核心用途):主沟(铁线区、渣线区、落铁点)、支铁沟(垄沟)、渣沟、撇渣器(渣铁分离器)、摆动流槽、主沟接头区与残沟修复。
适用炉型:主要用于 1000 m³ 以下中小型高炉,尤其适合单出铁口、无备用铁沟、无法安排长时间烘烤的高炉;在 400 m³ 以下中小高炉与单铁口高炉中应用最为普遍。随技术进步,正逐步向大高炉冷却带及局部易损区域拓展。
其他:铁水包、鱼雷罐车、混铁炉等铁水容器的内衬与快速修补;需要"即修即用"、抢修抢险的高温铁水接触部位。
应用行业
在线留言
如果您有任何疑问,请向我们留言