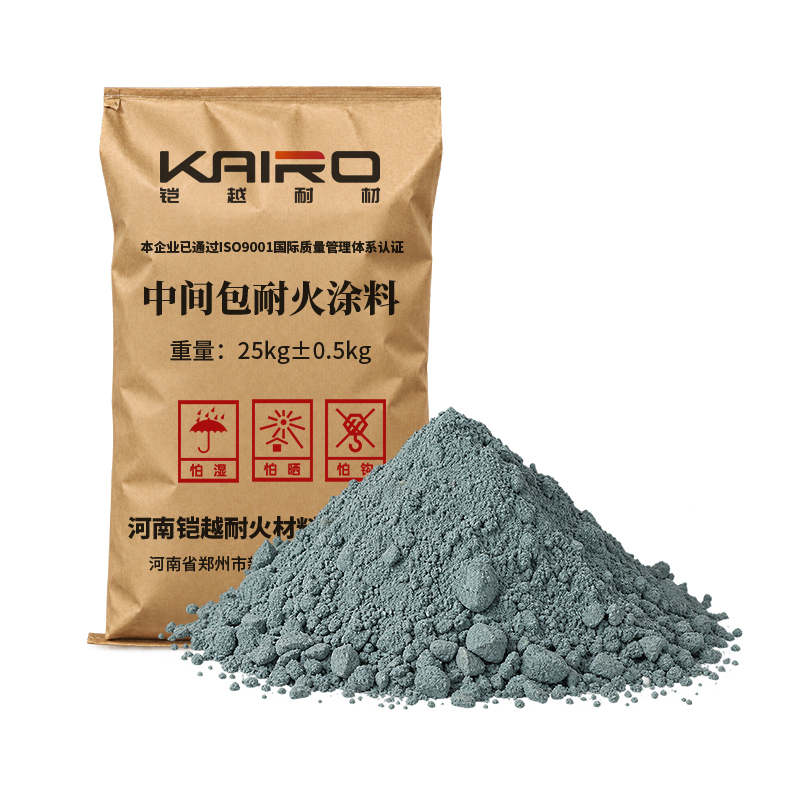
中间包耐火涂料
中间包耐火涂料是一种材质粒度、液体质量与耐火泥相近,用于作耐火材料衬体表面的工作衬或保护衬的流体膏状材料。是由白云石和烧结镁钙砂、烧结或电熔镁砂、结合剂、外加剂(分散剂、增塑剂、烧结剂)和有机纤维组成的。又称为钢液“洁净化”耐火涂料,主要用于连铸中间包工作内衬的碱性镁钙质耐火涂料。
- ◆ 耐火极限高
- ◆ 高温荷软高
- ◆ 抗渣侵蚀强
- ◆ 热震稳定性
产品优势
中间包耐火涂料(中间包涂料/涂抹料/喷涂料)
一、理化指标(典型值)
项目 | 镁质涂料 | 镁钙质涂料 | 镁橄榄石质 | 镁钙(高钙)型 |
|---|---|---|---|---|
w(MgO) %,≥ | 70~88(分 88/82/70 三级) | 65~85 | 60~70 | 34~54 |
w(CaO) % | ≤2.5 | 8~20 | — | 32~50 |
w(SiO₂) %,≤ | 5~10 | 6~8 | 16~25 | 6 |
w(Al₂O₃) % | — | — | 4~6 | — |
体积密度 g/cm³(110℃×24h) | 1.9~2.3(轻质型 1.2~1.6) | 1.8~2.3 | 1.8~2.2 | 1.9~2.2 |
体积密度 g/cm³(1500℃×3h) | 2.0~2.4 | 1.85~2.1 | 1.8~2.1 | 1.9~2.1 |
常温耐压强度 MPa(110℃×24h),≥ | 2~5(部分 ≥15) | 2~3 | 2 | 2.5 |
耐压强度 MPa(1500℃×3h),≥ | 6~12 | 6 | 4~6 | 2.5 |
抗折强度 MPa(110℃×24h),≥ | 1.5~4.0 | — | — | — |
抗折强度 MPa(1500℃×3h),≥ | 2.5~5.0 | 2.5~3.5 | — | ≥2.5 |
加热永久线变化 %(1500℃×3h) | 0 ~ −3.5 | 0 ~ −3.5 | −3.0 ~ 0 | ≤3.0 |
显气孔率 %(1500℃×3h) | 22~25 | 42~46(轻质喷涂) | — | — |
导热系数 W/(m·K)(1000℃) | 0.4~0.6 | — | 更低(优于镁质) | — |
耐火度 ℃,≥ | 1700 | 1700 | 1890(镁橄榄石熔点) | — |
粒度 mm,≤ | 3 | 3 | 3 | — |
施工加水量 % | 16~25(镁质 18~22,镁橄榄石约 25) | 20~23 | 25 | — |
涂层厚度 | 包壁 30~40 mm、包底 40 mm、冲击区 50~60 mm | |||
使用寿命 | 平均约 10 h,最高可达 24 h(对应连浇 8~15 炉以上) |
二、产品优势
净化钢水(核心功能):碱性 MgO-CaO 质涂层可吸附钢液中的 Al₂O₃、SiO₂、Fe₂O₃ 等氧化物夹杂及 P、S 等杂质,CaO 含量越高(一般 10%~50%)净化效果越好,显著降低钢中非金属夹杂物,改善钢材性能;不锈钢等洁净钢可选用无磷涂料,避免涂料对钢水造成磷污染。
不污染钢水:化学组成适配各钢种冶金条件,防止钢水增氢、增碳(优于树脂结合干式料)和形成二次氧化夹杂;镁橄榄石质更可消除"增硅增氧"现象。
抗侵蚀、耐冲刷:抗钢水与熔渣渗透能力强,耐磨耐冲刷,高温下适度烧结形成良好高温强度,渣线侵蚀速率低(实测 1.16~2.17 mm/炉)。
隔热保温效果好:导热系数低(1000℃ 约 0.4~0.6 W/(m·K)),镁橄榄石质热导率更低,可降低包壳温度约 30~40℃,减少钢水温降(约 0.4℃/min),稳定连铸操作;超轻质喷涂型体积密度可低至 1.2~1.4 g/cm³。
施工简便、适应性强:延展性好、屈服值小,附着率可达 100%,人工涂抹或机械喷涂均可,厚度易掌握,异形部位易施工;烘烤和使用中不开裂、不剥落、不垮塌,整体性与附着性好。
易解体翻包:使用后工作层与永久层之间易于分离,翻包时呈块状脱落,不损伤永久衬,清理残钢渣壳方便,降低劳动强度。
寿命长、综合效益高:使用寿命一般可达 10 h 以上(硅质绝热板仅 5~6 h),满足多炉连浇;延长寿命可减少中间包残钢、减少铸坯切头切尾,提高钢产量与成材率,降低综合成本。
成本与资源优势:镁橄榄石质以天然橄榄石替代部分镁砂,资源丰富、成本低、不水化、节能环保;相较绝热板整体成本更低。
三、应用领域
连铸中间包工作衬(核心用途):转炉/电弧炉连铸中间包的包壁、包底、渣线与冲击区(注流冲击区需加厚至 50~60 mm),涂覆于永久衬表面,直接与钢液接触。
按钢种选型:
镁质涂料:普通碳素钢、一般钢种的常规连铸。
镁钙质涂料:洁净钢、特殊钢、优质合金钢,追求净化钢水效果。
镁橄榄石质:帘线钢、重轨钢等硅镇静钢及合金钢(对 Al、Ti 夹杂物控制严格),以及需强化保温、便于解体的场合。
无磷涂料:不锈钢等对磷含量敏感的钢种。
其他:铁水包、钢包、化铁炉等盛装金属熔体设备的涂抹保护层;钢包注流冲击区、挡墙与护板接缝部位的局部加厚修补。
应用行业
在线留言
如果您有任何疑问,请向我们留言